Dans l'industrie avicole actuelle, les élevages de poules pondeuses sont confrontés à une pression croissante due à l'augmentation du coût de la main-d'œuvre, à des normes de sécurité alimentaire plus strictes et à l'intensification de la concurrence sur le marché. Les méthodes traditionnelles de tri manuel des œufs ne peuvent plus répondre aux exigences de la production commerciale d'œufs. Le tri manuel est lent, incohérent, exigeant en main-d'œuvre et entraîne souvent des taux de casse plus élevés.
Les supermarchés, les distributeurs alimentaires et les marchés d'exportation exigeant des œufs plus propres, plus sûrs et plus standardisés, les élevages modernes de volailles se dotent rapidement de systèmes automatisés de traitement des œufs.
L'une des améliorations les plus importantes est la calibreuse automatique pour les œufs.
Les systèmes modernes de classement des œufs permettent non seulement de classer les œufs en fonction de leur poids et de leur qualité, mais aussi d'améliorer l'efficacité de la production, de réduire les coûts de main-d'œuvre, de minimiser les dommages causés aux produits et d'aider les exploitations à respecter des normes plus strictes en matière d'hygiène et de traçabilité.
Que ce soit pour les petites, moyennes ou grandes exploitations avicoles commerciales, l'investissement dans le bon équipement de calibrage des œufs est devenu une étape clé vers la modernisation et la rentabilité à long terme.

Les défis du tri manuel des œufs dans les élevages de volailles
De nombreux élevages de volailles dépendent encore du travail manuel pour inspecter, trier et emballer les œufs. Si cette méthode peut fonctionner pour les exploitations à très petite échelle, elle pose de sérieux problèmes opérationnels à mesure que la production augmente.
Les défis les plus courants sont les suivants :
Coûts de main-d'œuvre élevés
Vitesse de traitement lente
Classification incohérente des œufs
Augmentation de la casse des œufs
Difficulté à respecter les normes des supermarchés
Faible contrôle de l'hygiène
Traçabilité limitée
Le tri manuel entraîne également un manque de régularité dans la qualité. Des œufs de tailles différentes sont souvent mélangés dans l'emballage, ce qui affecte l'apparence du produit et la satisfaction du client.
En outre, les manipulations humaines fréquentes augmentent considérablement le risque de contamination et de détérioration de la coquille.
Alors que l'industrie mondiale de la volaille s'oriente vers l'automatisation et l'industrialisation, le traitement manuel devient de moins en moins compétitif.
Qu'est-ce qu'une calibreuse automatique d'œufs ?
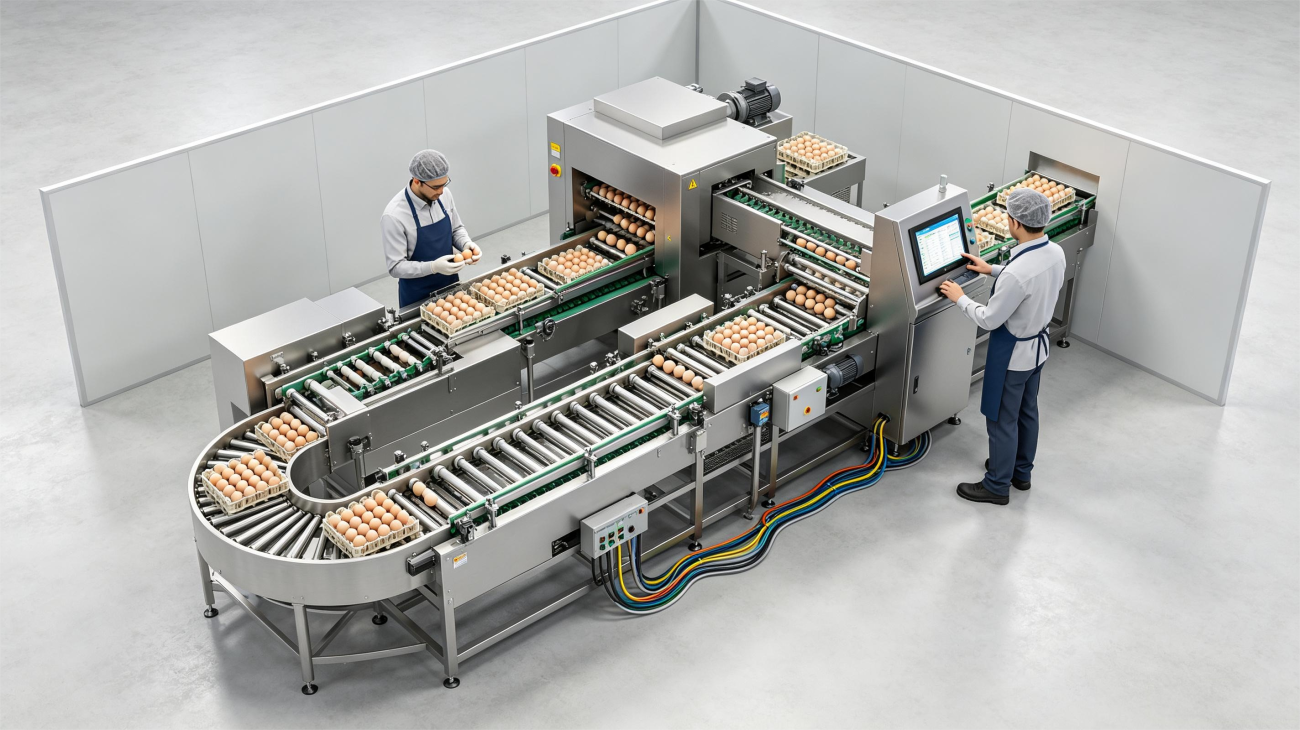
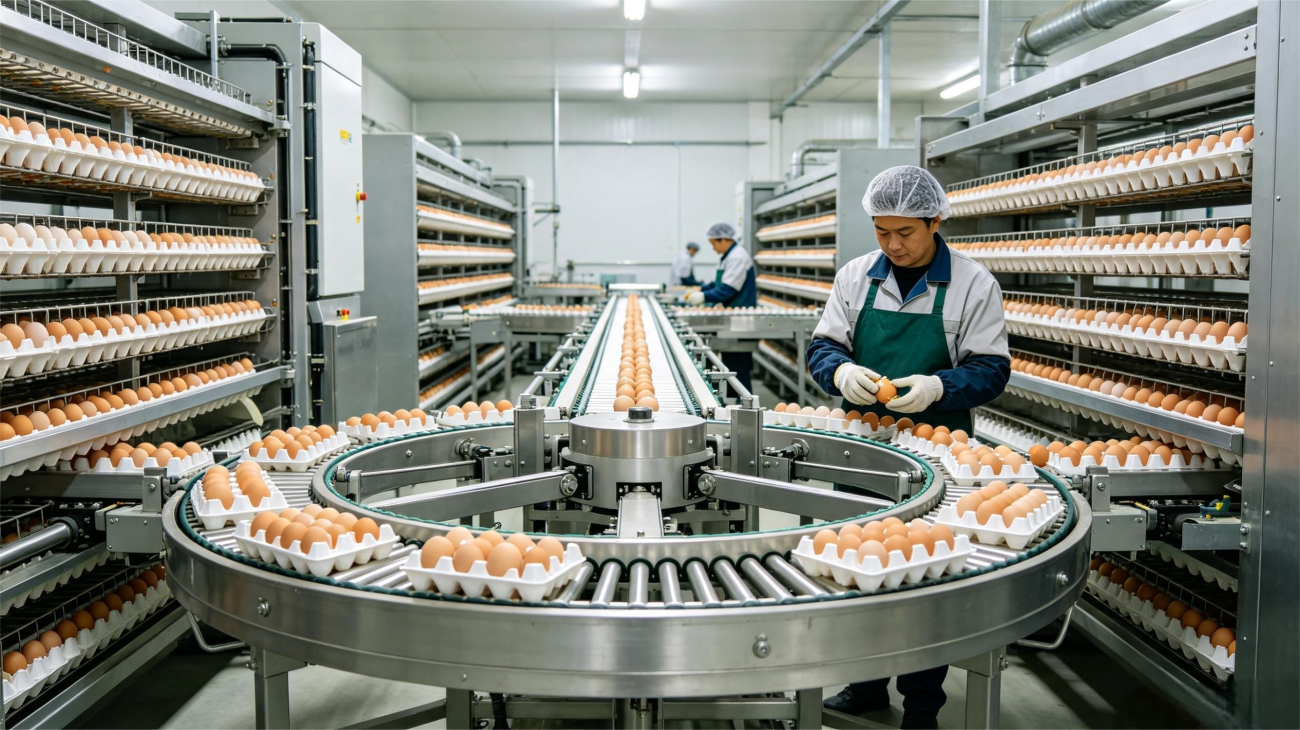
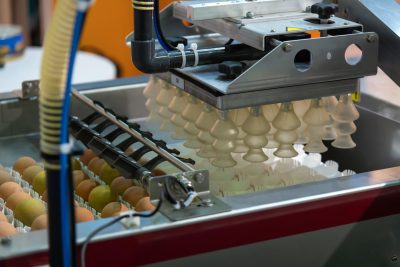
Une calibreuse automatique d'œufs est un système spécialisé de traitement de la volaille conçu pour classer les œufs en fonction de leur poids, de leur taille et de leur qualité.
Les systèmes modernes peuvent effectuer automatiquement plusieurs étapes de traitement, notamment :
Transport d'œufs
Nettoyage
Séchage
Stérilisation par UV
Détection des fissures
Classement des poids
Codage et étiquetage
Emballage automatique
Le système utilise des capteurs intelligents et une technologie de pesage électronique pour garantir un classement précis tout en minimisant le contact humain.
En fonction de la taille de l'exploitation, les calibreuses peuvent traiter de 2 000 à plus de 200 000 œufs par heure.
Dans les exploitations commerciales modernes, les systèmes de classement automatisés sont devenus un élément essentiel de la chaîne de transformation des œufs.
Pourquoi les exploitations avicoles modernes ont-elles besoin de calibreuses d'œufs ?
1. Réduire les coûts de main-d'œuvre
Les coûts de main-d'œuvre augmentent dans presque tous les pays.
De nombreuses exploitations avicoles ont du mal à embaucher suffisamment de travailleurs pour les tâches répétitives de tri et d'emballage. Les opérations manuelles nécessitent également une supervision et une formation continues.
Une calibreuse automatique réduit considérablement la dépendance à l'égard de la main-d'œuvre.
Dans de nombreuses exploitations commerciales, l'automatisation peut réduire les coûts de main-d'œuvre de plus de 50%.
Au lieu d'avoir recours à de grandes équipes de triage, les exploitations agricoles peuvent fonctionner avec moins de travailleurs tout en améliorant la cohérence et l'efficacité.
Ceci est particulièrement important pour les grands élevages de poules pondeuses qui produisent des dizaines de milliers d'œufs par jour.
2. Améliorer la précision de la notation
Les consommateurs et les supermarchés s'attendent à ce que la taille des œufs soit standardisée.
Le tri manuel conduit souvent à un classement incohérent, car les travailleurs ne peuvent pas maintenir un jugement précis pendant de longues heures de travail.
Les calibreuses électroniques modernes utilisent des capteurs de haute précision pour classer les œufs avec une grande exactitude.
Les catégories de classement typiques sont les suivantes
Petits œufs
Œufs moyens
Gros œufs
Œufs extra-larges
Un classement précis aide les exploitations agricoles :
Améliorer la cohérence des produits
Augmentation de la valeur marchande
Respecter les normes d'emballage pour la vente au détail
Renforcer la confiance des clients
Un emballage uniforme renforce également l'image de marque des producteurs d'œufs commerciaux.
3. Réduire la casse des œufs
La casse des œufs est l'un des coûts cachés de la production d'œufs.
Une mauvaise manipulation pendant le transport et le tri peut provoquer des fissures, réduisant la qualité du produit et augmentant les pertes.
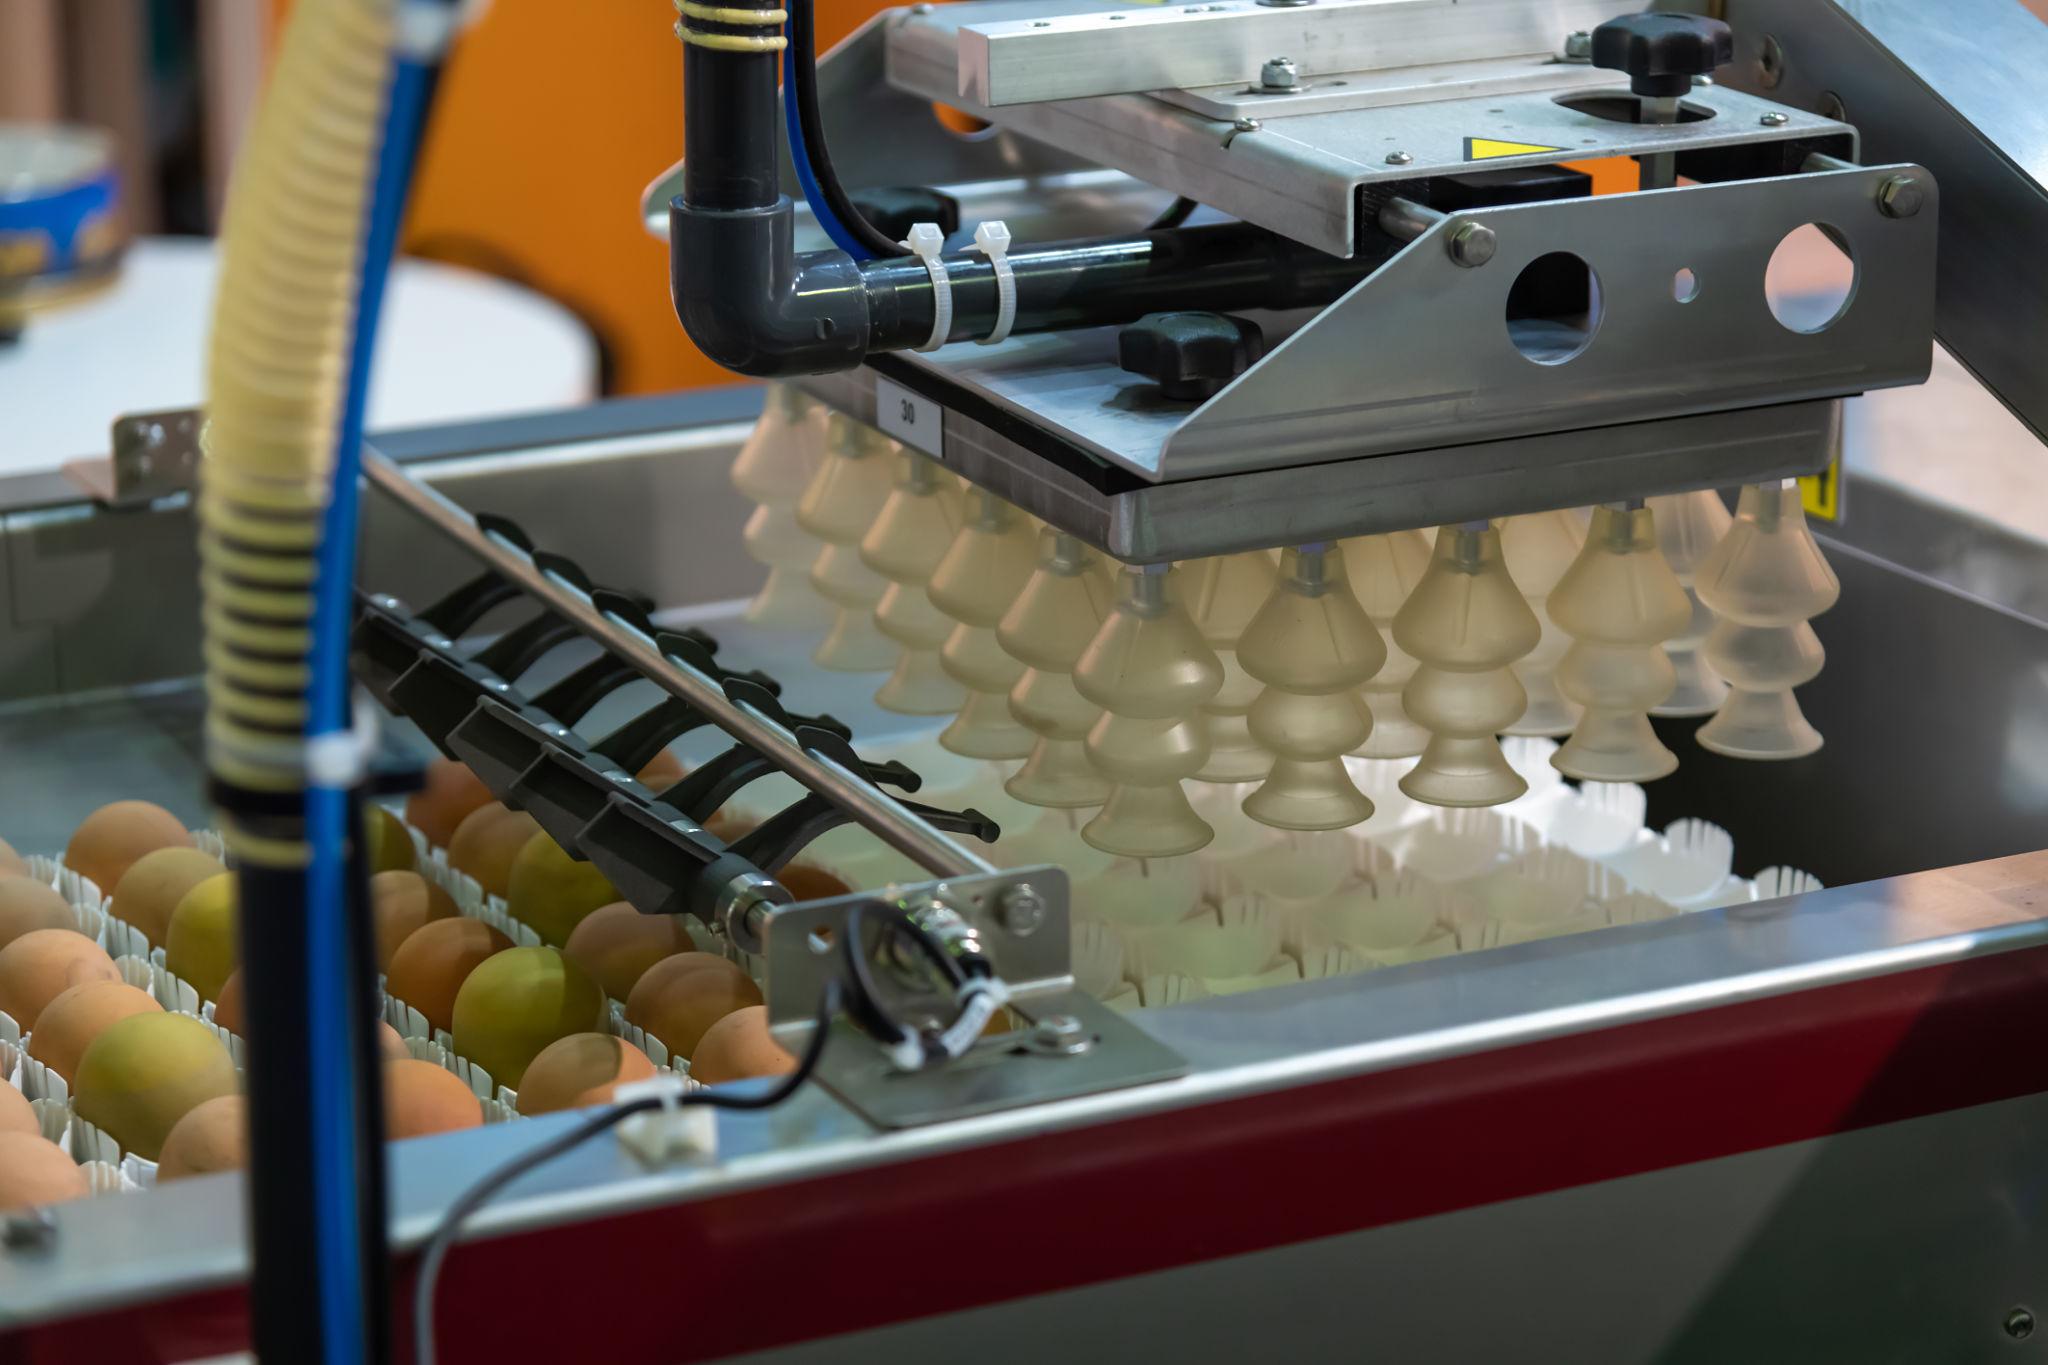
Les systèmes modernes de classement des œufs utilisent des systèmes de convoyage synchronisés et une technologie de manipulation douce pour protéger les œufs pendant le traitement.
Des caractéristiques telles que les systèmes de transfert souples, l'alignement automatique et le mouvement contrôlé permettent de réduire les dommages causés à la coquille.
Les systèmes avancés peuvent également détecter automatiquement les œufs fêlés avant l'emballage, ce qui permet d'éviter que des produits défectueux ne soient mis sur le marché.
La réduction de la casse améliore directement la rentabilité de l'exploitation.

4. Améliorer la sécurité et l'hygiène alimentaires
Les normes mondiales de sécurité alimentaire sont de plus en plus strictes.
Les supermarchés, les distributeurs, les hôtels et les acheteurs à l'exportation exigent désormais des systèmes de traitement des œufs hygiéniques.
Les lignes modernes de calibrage des œufs peuvent comprendre
Systèmes de lavage automatique
Stérilisation par UV
Fonctions de désinfection
Construction en acier inoxydable
Conception hygiénique des convoyeurs
Ces systèmes contribuent à réduire les risques de contamination tout en améliorant la propreté des produits.
Des normes d'hygiène élevées sont particulièrement importantes pour les exploitations qui fournissent des produits :
Supermarchés
Usines de transformation des aliments
Marchés d'exportation
Restaurants
Acheteurs institutionnels
Les lignes de triage modernes permettent aux élevages de volailles de répondre plus facilement aux exigences internationales en matière de sécurité alimentaire.
5. Soutenir la traçabilité et le développement de la marque
Les consommateurs d'aujourd'hui exigent des produits alimentaires plus sûrs et plus transparents.
Les grands producteurs d'œufs adoptent de plus en plus des systèmes de traçabilité qui permettent de suivre les œufs tout au long du processus de classement et d'emballage.
Les systèmes avancés de classement des œufs peuvent être intégrés :
Codage des œufs
Gestion des lots
Date d'impression de la production
Identification de l'exploitation
Systèmes d'enregistrement des données
Cela permet d'améliorer le contrôle de la qualité et de soutenir le développement de la marque.
La traçabilité est particulièrement importante pour les marchés d'œufs de qualité supérieure et les exploitations orientées vers l'exportation.
Principales fonctions d'une calibreuse d'œufs moderne
Lavage automatique des œufs
Le système de lavage élimine la saleté et la contamination de surface avant le nivellement.
Les œufs propres améliorent l'apparence et aident à respecter les normes d'hygiène du commerce de détail.
Système de séchage
Après le lavage, les œufs passent par des unités de séchage pour éliminer l'humidité avant d'être transformés.
Un séchage adéquat permet d'éviter la prolifération des bactéries et de préserver la qualité de l'emballage.
Système de détection des fissures
La technologie moderne de détection des fissures identifie automatiquement les œufs endommagés.
Cela permet d'éviter que des œufs défectueux n'arrivent sur le marché et de réduire les réclamations des clients.
Certains systèmes avancés utilisent désormais l'inspection visuelle basée sur l'IA pour une plus grande précision.
Classement intelligent des poids
Les systèmes de pesage électronique classent les œufs dans des catégories de poids précises.
Cela permet de garantir la cohérence et d'améliorer l'efficacité de l'emballage.
Stérilisation par UV
Les systèmes de stérilisation par UV permettent de réduire les bactéries à la surface des œufs.
Ceci est particulièrement utile pour les usines commerciales de transformation des œufs qui mettent l'accent sur la sécurité alimentaire.
Emballage automatique
Les systèmes d'emballage automatique réduisent les besoins en main-d'œuvre et augmentent la vitesse de production.
Les systèmes intégrés peuvent placer les œufs directement dans des barquettes ou des emballages de vente au détail.
Guide des capacités des calibreuses d'œufs
Les capacités de production varient d'une exploitation à l'autre.
Petites exploitations avicoles
Convient pour :
Exploitations familiales
Petites exploitations avicoles
Capacité :
2 000 à 5 000 œufs/heure
Il s'agit généralement de systèmes semi-automatiques dont le coût d'investissement est moins élevé.

Fermes commerciales moyennes
Convient pour :
Croissance des entreprises d'œufs
Fournisseurs régionaux
Capacité :
10 000-30 000 œufs/heure
Ces exploitations ont généralement besoin de systèmes de classement et d'emballage automatiques.
Grandes installations industrielles de transformation des œufs
Convient pour :
Grands élevages commerciaux de poules pondeuses
Entreprises de transformation alimentaire
Entreprises orientées vers l'exportation
Capacité :
50 000-200 000+ œufs/heure
Ces systèmes comprennent généralement une automatisation complète, un contrôle intelligent et des fonctions de traçabilité intégrées.
Combien coûte une calibreuse d'œufs ?
Le prix d'une calibreuse d'œufs varie en fonction du type de machine :
Capacité
Niveau d'automatisation
Fonctions de détection
Qualité des matériaux
Marque
Exigences en matière de personnalisation
Fourchette de prix générale :
| Type de machine | Capacité | Prix estimé |
| Trieur semi-automatique | 2 000 à 5 000 œufs/heure | $1,000-5,000 |
| Machine à classer automatique | 10 000-30 000 œufs/heure | $10 000-30 000 |
| Ligne complète de traitement des œufs | 50 000+ œufs/heure | Sur mesure |
Bien que les systèmes automatisés nécessitent un investissement initial plus important, ils offrent souvent un bon retour sur investissement à long terme :
Économies de main-d'œuvre
Réduction de la casse des œufs
Efficacité accrue
Amélioration de la qualité des produits
Renforcement de la compétitivité du marché
Comment choisir la bonne machine à calibrer les œufs ?
Le choix de l'équipement adéquat dépend des besoins actuels de l'exploitation et des plans d'expansion futurs.
Les facteurs clés sont les suivants :
Capacité de production
Choisir un système qui corresponde à la fois à la production actuelle et à la croissance future.
Niveau d'automatisation
Certaines exploitations n'ont besoin que de fonctions de classement, tandis que d'autres ont besoin d'une chaîne de transformation complète.
Normes de sécurité alimentaire
Choisissez des modèles hygiéniques qui répondent aux exigences modernes en matière de sécurité alimentaire.
Support technique
Les fournisseurs fiables doivent fournir :
Guide d'installation
Formation des opérateurs
Soutien aux pièces de rechange
Service après-vente
Expérience des fournisseurs
Les fabricants d'équipements avicoles expérimentés comprennent les défis réels de l'exploitation et peuvent fournir des solutions personnalisées.
L'expérience des projets mondiaux est particulièrement précieuse pour les acheteurs internationaux.
L'avenir de l'automatisation de la transformation des œufs
L'industrie avicole évolue rapidement vers l'agriculture intelligente et l'automatisation complète.
Les futurs systèmes de classement des œufs devraient inclure :
Détection de fissures basée sur l'IA
Systèmes de surveillance intelligents
Plateformes d'analyse de données
Gestion à distance des équipements
Systèmes d'emballage robotisés
L'automatisation ne vise plus seulement à réduire la main-d'œuvre.
Il s'agit désormais d'une stratégie clé pour améliorer l'efficacité, la sécurité alimentaire, la durabilité et la compétitivité à long terme.
Les exploitations qui investissent aujourd'hui dans des technologies modernes de transformation des œufs seront mieux préparées aux futures demandes du marché.
Pourquoi de plus en plus d'exploitations agricoles mondiales choisissent les fabricants chinois d'équipements pour la volaille
La Chine est devenue l'un des principaux fournisseurs mondiaux d'équipements d'automatisation des élevages de volailles.
De nombreuses exploitations agricoles internationales choisissent les fabricants chinois pour les raisons suivantes
Des prix compétitifs
Forte capacité de production
Cycles de production rapides
Personnalisation flexible
Accroître l'expérience des projets mondiaux
Les principaux fournisseurs chinois proposent désormais des solutions complètes pour la volaille, clés en main :
Conception de poulaillers
Systèmes de cages
Systèmes d'alimentation automatique
Systèmes de collecte d'œufs
Lignes de calibrage et d'emballage des œufs
Systèmes de contrôle de l'environnement
Pour les entreprises avicoles en pleine croissance, la collaboration avec un fournisseur expérimenté peut améliorer considérablement le taux de réussite des projets.


| Modèle | SKY-600G | SKY-660G | SKY-760G |
|---|---|---|---|
| Capacité de traitement | 60 000 œufs/heure | 66 000 œufs/heure | 76 000 œufs/heure |
| Tension | Triphasé 380V 48kW / Monophasé 220V 6,2kW / Monophasé 220V 2,0kW | Triphasé 380V 48kW / Monophasé 220V 6,2kW / Monophasé 220V 2,0kW | Triphasé 380V 56kW / Monophasé 220V 6.2kW / Monophasé 220V 2.0kW |
| Consommation d'eau chaude | 20 L/min (55°C) | 20 L/min (55°C) | 24 L/min (55°C) |
| Consommation d'eau | 20 L/min (pour le nettoyage automatique) | 36 L/min (pour le nettoyage automatique) | 36 L/min (pour le nettoyage automatique) |
| Consommation d'air à haute pression | 70 NL/min (0,5 MPa) | 70 NL/min (0,5 MPa) | 90 NL/min (0,5 MPa) |
Conclusion
Les calibreuses automatiques d'œufs transforment l'industrie moderne de la volaille.
De la réduction des coûts de main-d'œuvre à l'amélioration de la sécurité alimentaire et de l'homogénéité des produits, les systèmes de classement automatisés aident les élevages de volailles à fonctionner de manière plus efficace et plus compétitive.
La production d'œufs étant de plus en plus industrialisée, les équipements de transformation modernes ne sont plus facultatifs pour les exploitations commerciales, ils sont indispensables.
Que vous exploitiez une petite ferme ou une grande usine de transformation des œufs, le choix de la bonne solution de classement des œufs peut améliorer la productivité, réduire les pertes et soutenir la croissance à long terme de l'entreprise.
Pour les exploitations qui prévoient une expansion future, l'investissement dans un système de classement des œufs fiable et évolutif est l'une des décisions les plus stratégiques pour un succès durable sur le marché concurrentiel actuel.